Un séparateur magnétique extrait les particules ferreuses d'un flux de matières en vrac par l'action d'un champ magnétique. La séparation protège les machines en aval et la pureté du produit, du recyclage à l'industrie alimentaire. Overband, tambour ou barreaux : le type se choisit sur l'intensité et le nettoyage.
Ce qu'il faut retenir
- Ce n'est pas l'intensité seule qui capte une particule, mais le gradient du champ magnétique. Un aimant très puissant à surface plane retient moins bien qu'une géométrie qui fait varier brutalement l'induction sur quelques millimètres.
- Le mode de nettoyage se décide avant le type d'appareil : sur une teneur en fer élevée, un barreau à extraction manuelle sature en une heure et devient le point faible de la ligne.
- L'acier inoxydable austénitique recuit n'est presque pas attiré. Il le devient après écrouissage, ce qui explique qu'un même séparateur magnétique retienne un copeau d'inox usiné et laisse passer une chute de tôle.
Comment fonctionne un séparateur magnétique ?
La séparation magnétique repose sur la force exercée par un champ non uniforme sur un corps aimantable. Cette force dépend de trois termes : la susceptibilité du matériau, l'intensité du champ et surtout sa variation dans l'espace. Un champ magnétique fort mais homogène ne déplace rien ; c'est la zone où l'induction chute rapidement, à quelques millimètres de la face active, qui arrache la particule au flux et la maintient contre la paroi ; ce fonctionnement explique que deux appareils de même intensité puissent séparer très différemment.
Les corps ferromagnétiques, fer, acier au carbone, nickel et cobalt, réagissent très fortement et se captent avec des inductions modestes. Les corps paramagnétiques, certains minerais oxydés comme l'hématite ou l'ilménite, ne réagissent qu'à haute intensité, le comportement paramagnétique restant très inférieur au ferromagnétisme : leur traitement demande des appareils à matrice, où des grilles d'acier doux concentrent les lignes de champ et portent l'induction locale bien au-delà de ce qu'un aimant permanent produit seul. Les métaux non ferreux, aluminium et cuivre, ne sont pas attirés du tout et relèvent d'un principe distinct, le courant de Foucault, décrit plus bas.
Deux sources d'induction coexistent. Les aimants permanents et les électroaimants se départagent sur l'énergie et sur la souplesse : le premier ne consomme rien et ne tombe jamais en panne de courant, le second offre une intensité réglable et se coupe pour lâcher sa capture. Dans les blocs permanents, la ferrite reste employée pour les grosses masses économiques, le néodyme pour les fortes inductions dans un encombrement réduit, et le samarium-cobalt pour les flux chauds. Ce dernier point est structurant : un bloc néodyme de nuance courante perd irréversiblement une partie de son aimantation au-delà de 80 °C, quand la ferrite tient sans dommage jusqu'à 250 °C environ. Sur du clinker ou une sortie de four céramique, la nuance la plus puissante est donc rarement la bonne.
Les grandes familles d'appareils
Overband et poulie de tête
L'overband est suspendu au-dessus d'une bande transporteuse, dans l'axe du flux ou en travers. Une seconde bande tourne autour du bloc aimanté, décolle les pièces captées et les rejette sur le côté, ce qui en fait l'appareil de référence en tête de ligne de tri, sur des débits élevés et des couches épaisses. La poulie magnétique remplace le tambour de renvoi du convoyeur : les ferreux restent plaqués sur la bande au-delà du point de chute et tombent dans une goulotte séparée. Elle n'ajoute aucun encombrement en hauteur, mais son intensité utile est limitée par l'épaisseur de la couche transportée.
Tambour magnétique
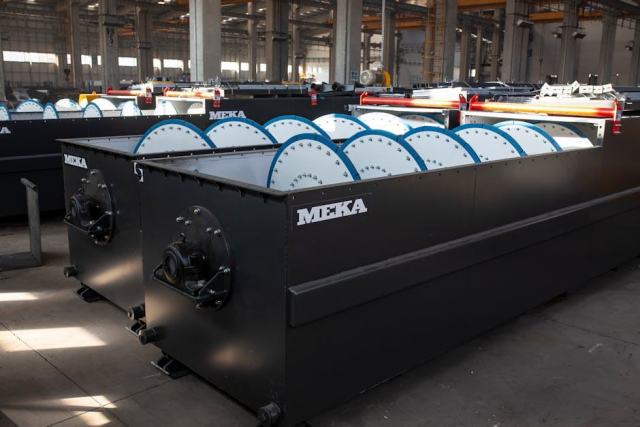
Le tambour associe une coque en rotation et un secteur aimanté fixe à l'intérieur, réparti sur cent quatre-vingts degrés environ. La matière tombe sur la partie active, les particules magnétiques suivent la coque jusqu'à la zone morte, où elles se détachent seules dans un second bac. Le cylindre rotatif fonctionne en continu et ne demande aucune intervention. On le trouve en sortie de broyeur, dans le recyclage du verre, sur les lignes de production de granulés et dans la préparation de minerai.
Barreaux, grilles et plaques
Ces appareils travaillent au contact, dans les trémies, les goulottes et les conduites. Un barreau est un tube d'acier inoxydable contenant un empilement de blocs magnétiques et de pièces polaires ; la répétition des pôles crée précisément le gradient recherché. Placés en grille dans une trémie de reprise, les barreaux retiennent les impuretés fines d'un flux de poudre ou de granulés et sont utilisés dans presque toute l'industrie alimentaire. La plaque, au profil plat, se monte en toiture ou en fond de goulotte inclinée et capte les corps métalliques d'une couche mince. Un filtre à barreaux immergés joue le même rôle sur un liquide visqueux, une sauce ou une barbotine.
Haute intensité et courant de Foucault
Deux familles sortent du cadre précédent. Le séparateur magnétique à matrice, souvent désigné par son sigle anglais WHIMS, fait circuler la matière dans un milieu de grilles fortement aimanté et récupère des espèces faiblement attirées, ce qui n'a d'intérêt que sur des minerais. Le séparateur à courant de Foucault, à l'inverse, ne capte rien : un rotor à pôles magnétiques alternés tourne à très grande vitesse sous la bande et induit dans les métaux conducteurs un courant qui les éjecte vers l'avant. C'est le seul moyen de trier les métaux non ferreux comme l'aluminium et le cuivre, et il est toujours installé après un appareil à captation, jamais avant.
| Type | Position | Nettoyage | Emploi courant |
|---|---|---|---|
| Overband | Au-dessus du convoyeur | Automatique | Déchets, gravats, biomasse |
| Poulie | Tambour de tête | Automatique | Flux abrasif, faible hauteur |
| Tambour | Point de chute | Automatique | Verre, granulés, minerai |
| Barreaux, grille | Trémie, conduite | Manuel ou vérin | Poudres, agroalimentaire |
| Courant de Foucault | Fin de ligne | Sans objet | Aluminium, cuivre |
Applications : où ces équipements sont-ils installés ?
Trois grands domaines concentrent les applications. Dans le recyclage, la séparation intervient dès la réception, avant tout broyeur, en amont du concassage primaire : une pièce d'acier engagée dans un rotor coûte plusieurs heures d'arrêt de la chaîne et parfois un jeu de marteaux. Le même raisonnement vaut pour la préparation du bois, où une pointe suffit à ébrécher une lame, et pour la plasturgie, où un fragment de métal raye les fourreaux d'extrusion et abîme les composants de la vis. Le recyclage emploie d'ailleurs ces appareils à deux titres. Le premier est la protection du matériel, le second la valorisation : le métal ferreux extrait d'un flux de déchets ménagers ou de mâchefers se revend comme matière première, et sa pureté conditionne la valeur obtenue. Une ligne de recyclage complète enchaîne ainsi une captation des ferreux, un tri optique, puis une éjection des métaux non ferreux ; sur les chantiers de démolition, la même installation mobile réunit un crible, un élévateur et un séparateur magnétique, chaque étape éliminant un polluant que la suivante ne saurait traiter. La récupération des aimants en fin de vie relève d'une filière distincte, puisqu'il s'agit alors de recycler l'aimant lui-même et non de trier avec lui.
L'industrie alimentaire déplace la question de la machine vers le produit. Le danger visé est le corps étranger dans un aliment, et la protection est prévue par les plans de maîtrise sanitaire au titre des dangers physiques : positions définies, fréquence de contrôle écrite, enregistrement des captures et vérification périodique de l'induction au gaussmètre. Un barreau démonté pour nettoyage puis remonté à l'envers laisse passer le flux sans que rien ne le signale, ce qui explique que les procédures insistent autant sur la remise en place que sur le nettoyage.
Le traitement des minerais forme la troisième grande application, avec une exigence inverse : on n'y cherche pas à protéger un équipement, mais à concentrer une espèce minérale. Les appareils de séparation à sec traitent les granulométries grossières, les versions immergées les fines, la voie sèche étant réservée aux matériaux qui supportent mal l'humidité, et l'intensité magnétique utile y est bien supérieure à celle d'une ligne de tri de déchets.
Nettoyage manuel ou automatique
C'est le paramètre qui décide de l'exploitabilité au quotidien, et il se tranche avant le reste. Un appareil à extraction manuelle suppose un arrêt du flux, l'ouverture d'un carter et l'essuyage des pièces polaires : acceptable sur une charge de quelques grammes par tonne, ingérable dès que la teneur monte. Le nettoyage automatique repose soit sur une bande racleuse, cas de l'overband, soit sur un vérin qui sort les barreaux de la zone active et les décharge à l'écart du produit.
Deux règles pratiques évitent l'essentiel des mauvaises surprises. La première est de calibrer la fréquence de manière à suivre la mesure réelle des captures, jamais une estimation : une pesée hebdomadaire pendant un mois suffit à fixer le rythme, et cette donnée nourrit ensuite le plan de maintenance. La seconde est de ne jamais racler à sec un empilement chargé de fines abrasives, qui rayent l'enveloppe en acier inoxydable et créent des rétentions difficiles à nettoyer ensuite.
Le poste d'alimentation décide du résultat
Un séparateur ne vaut que par la couche qu'on lui présente. Sur une matière versée en tas, les particules du fond échappent au champ pendant que celles du dessus sont captées deux fois : l'appareil paraît sous-dimensionné alors que c'est l'alimentation qui est en cause. D'où la présence, en amont de la plupart des installations, d'un alimentateur vibrant. Le couloir vibrant étale la matière sur toute la largeur, en une couche régulière et lente, ce qui vaut souvent mieux qu'un gain d'intensité.
Le réglage d'un extracteur vibrant porte sur deux paramètres, l'amplitude et l'angle du couloir vibrant, et il se fait au débit nominal. Un vibrant trop poussé fait sauter les fines, qui traversent la zone active en vol et ne sont jamais captées ; réglé trop mou, il laisse la couche s'épaissir et le taux de capture chute. Sur les matières collantes ou humides, le vibrant sert aussi à décoller les agglomérats : une particule ferreuse enrobée de produit sec passe sinon sans être vue.
Les autres postes de la chaîne comptent également. Un système à rouleaux ou une bande à vitesse variable en amont donne la souplesse d'ajuster le débit sans toucher au reste de la ligne, et un tri secondaire placé après le séparateur récupère ce que le premier passage a laissé, ce qui améliore le taux global sans changer d'appareil. La qualité de la séparation se mesure d'ailleurs sur ce second passage : si la reprise capte encore beaucoup, le réglage amont est à revoir avant d'incriminer l'appareil.
Dimensionner l'installation
Quatre grandeurs suffisent à cadrer un choix. L'épaisseur de la couche décide de la distance à franchir : plus elle est forte, plus l'appareil doit être puissant ou proche. La vitesse de la bande fixe le temps de passage du flux de produit sous le champ magnétique, de l'ordre du dixième de seconde sur un convoyeur rapide. La granulométrie compte davantage encore, car la force disponible chute très vite avec la taille de la particule : un éclat d'un millimètre est infiniment plus difficile à extraire qu'un boulon. La nature du contaminant, enfin, dit si la séparation relève d'une captation ou d'une éjection ; c'est elle qui fixe l'objectif à atteindre en sortie.
La hauteur de suspension d'un overband se règle ensuite sur la ligne, en descendant progressivement jusqu'à obtenir un taux de capture stable, et non en visant la cote minimale du constructeur. Une mesure de l'induction à la face active avant la mise en service donne la référence à laquelle comparer les contrôles ultérieurs : sans ce point de départ, une perte lente d'efficacité devient indétectable. Cette perte existe, par choc, par échauffement ou par vieillissement, et fait l'objet d'un phénomène de démagnétisation bien documenté sur les nuances les plus sensibles.
Ce qu'un séparateur ne fait pas
Un séparateur magnétique ne retient que ce qui est attirable. Un acier inoxydable austénitique de type 304 ou 316, à l'état recuit, ne l'est presque pas ; il le devient partiellement après déformation à froid, l'écrouissage transformant une part de sa structure. Un copeau d'usinage sera donc souvent capté par le séparateur, une chute de tôle propre presque jamais. Sur ce risque précis, la réponse fiable est ailleurs.
Séparateur magnétique ou détecteur de métaux ?
Le détecteur de métaux est un dispositif électronique, solution complémentaire et non concurrente, associé à un éjecteur et placé en aval de la ligne. Il repère toute perturbation d'un champ électromagnétique, donc un métal ferreux comme un métal non ferreux ou un inox amagnétique, mais il ne retient rien par lui-même : il commande l'élimination du produit qui entoure le corps étranger. Le séparateur, à l'inverse, extrait le métal sans sacrifier de matière saine. Les deux dispositifs sont complémentaires et ne se remplacent pas ; l'agroalimentaire associe couramment une captation en amont, qui traite l'essentiel du volume, et un détecteur en fin de ligne pour le contrôle final.
Il ne trie pas non plus les métaux non ferreux, et il ne remplace aucun outil de levage. La confusion est fréquente à propos de ces deux fonctions : un aimant de levage et de manutention est dimensionné pour tenir une charge connue avec un coefficient de sécurité, alors qu'un séparateur magnétique est optimisé pour arracher une petite masse à un flux en mouvement. Ce sont deux métiers, et deux familles de matériel, qu'on retrouve pourtant côte à côte dans un parc d'équipements magnétiques industriels.
Questions fréquentes
Comment nettoyer un séparateur magnétique ?
Flux arrêté, en dégageant les pièces captées vers un bac dédié plutôt qu'en les laissant retomber dans le produit. Sur un modèle à extraction, les barreaux sortent de la zone aimantée avant d'être essuyés, ce qui évite d'avoir à décoller les particules à la main. Sur un modèle autonettoyant, la vérification porte sur la bande racleuse et sur l'absence d'accumulation dans la goulotte de rejet.
Quels sont les avantages d'un séparateur magnétique par rapport à un tri manuel ?
La régularité et le débit. Un opérateur ne voit pas un éclat de quelques millimètres noyé dans un flux, et son attention baisse avec la durée du poste. L'appareil traite la totalité du flux à la même puissance, sans consommer d'énergie dans le cas d'un bloc permanent, et son coût d'utilisation se réduit au nettoyage.
Faut-il un modèle en acier inoxydable ?
Oui dès qu'il y a contact avec un aliment, où l'enveloppe est en inox alimentaire poli pour éviter les rétentions. Sur une ligne de déchets ou de gravats, un carter peint convient et coûte nettement moins cher ; c'est l'abrasion qui dicte alors le choix du matériau.
Où acheter un séparateur magnétique ?
Ces machines se commandent auprès de constructeurs spécialisés, sur cahier des charges technique plutôt que sur catalogue, car le dimensionnement dépend du flux à traiter. Ce site est un guide sur les aimants et ne vend aucun équipement industriel.
Un séparateur magnétique perd-il de sa force avec le temps ?
Un bloc permanent perd très lentement dans des conditions normales, moins de un pour cent sur dix ans pour du néodyme correctement protégé. Les pertes rapides ont toujours une cause identifiable : dépassement de la température admissible, choc violent ou champ opposé. D'où l'intérêt d'un relevé de référence à l'installation.
Peut-il traiter un produit chaud ?
Oui, à condition d'adapter la nuance. Au-delà d'une centaine de degrés, les nuances néodyme courantes sont exclues, et l'on se tourne vers la ferrite ou le samarium-cobalt, plus stables en température même si leur induction de surface est inférieure.